
 简体中文

Rookgassamenstelling van cokesovens: datagestuurde gids voor emissiebeheersing
THUIS / NIEUWS / Industrie Nieuws / Rookgassamenstelling van cokesovens: datagestuurde gids voor emissiebeheersing
 Door beheerder
Een stapeltest voor een cokesovenbatterij retourneert 11,4% CO2 en 2,8% O2 op droge basis, maar het rookgasbehandelingssysteem is ontworpen rond 9,0% CO2 en 4,5% O2. De reagenstoevoer moet nu worden aangepast en het volume van de SCR-katalysator moet worden vergroot, waardoor wekenlange uitval ontstaat. Dit zijn de kosten voor de behandeling van de Samenstelling van het rookgas van de cokesoven als een aanname in plaats van een gemeten ontwerpinput.
In deze gids worden de ruwgasbasislijn, de naverbrandingsrookgascijfers en het directe verband tussen elk gemeten onderdeel en de geselecteerde zuiveringsapparatuur voor een cokesfabriek uiteengezet. Het is geschreven voor fabrieksingenieurs, EHS-managers en EPC-ontwerpers die een verdedigbare basis nodig hebben voor hun werk op het gebied van emissiebeheersing.
Ruw cokesovengas is het brandstofgas dat uit de cokeskamer wordt gehaald, terwijl cokesovenrookgas de uitlaatgassen is die worden geproduceerd wanneer die brandstof in de verwarmingswanden van de batterij verbrandt, en de twee stromen hebben totaal verschillende analytische raamwerken nodig.
Ruwe COG verlaat de ovens bij ongeveer 700-800 graden Celsius en vervoert waterstof, methaan, koolmonoxide, C2-koolwaterstoffen, teerdamp, BTX-aromaten, naftaleen, waterstofsulfide en ammoniak. Het heeft een verbrandingswaarde van 17-19 MJ/Nm3, het is giftig, het is explosief in de lucht tussen ongeveer 4% en 30% per volume, en het moet teerafscheiding, ammoniakwassen en ontzwaveling ondergaan voordat het wordt gebakken. Na de bijproductfabriek behoudt de schone brandstof het waterstofrijke karakter dat het verbrandingsgedrag bepaalt.
Cokesovenrookgas is de gasvormige uitlaatgassen die vrijkomen wanneer gereinigd of ruw cokesovengas wordt verbrand in de verwarmingskanalen van een cokesbatterij. Het bevat voornamelijk stikstof, waterdamp en kooldioxide, met kleine concentraties zuurstof, NOx, SO2 en vaste deeltjes.
Wanneer de brandstof de verwarmingskanalen binnenkomt, zet de verbranding de energiedragers om in stabiele producten: zwavelsoorten oxideren tot SO2, stikstof uit de verbrandingslucht passeert grotendeels onveranderd en de waterstoffractie wordt waterdamp. De resulterende stroom wordt gedomineerd door inert gas, en dit is de stroom waarop de naleving van de milieunormen wordt gemeten.
Stookgas bij 17-19 MJ/Nm3 met H2 bij 50-60% en CH4 bij 25-30%; giftig, explosief en vóór gebruik in de bijproductfabriek gereinigd.
Schoorsteengas bij 180-300 °C met N2 op 66-72%, H2O op 15-20% en CO2 op 6-9%; voert NOx, SO2 en deeltjes naar de behandelingstrein.
Geschoond cokesovengas bestaat uit grofweg 50-60% waterstof, 25-30% methaan, 5-10% koolmonoxide, 2-3% kooldioxide, 2-5% stikstof en 1-3% hogere koolwaterstoffen en sporengassen per volume.
Onderstaande grafiek toont een representatief gereinigd COG-mengsel. De H2-CH4-verhouding van grofweg 2:1 is de belangrijkste brandstofwaarde omdat deze de vlamtemperatuur, de waterdampproductie en de NOx-vorming in de verwarmingskanalen regelt.
De sporencomponenten zijn belangrijker dan hun volume doet vermoeden:
H₂S bij 100-500 mg/Nm3 in gereinigde COG wordt vrijwel volledig omgezet in SO₂ in het rookgas.
Resterende NH3 boven 50 mg/Nm3 wordt brandstofgebonden stikstof en verhoogt de NOx-basislijn.
Teermist en naftaleen voeren koolstofdeeltjes mee in de vlam en veroorzaken afzettingsrisico's op warmteoverdrachtsoppervlakken.
Wanneer cokesovengas wordt gestookt met een overmaat aan lucht van 5-15%, bevat het rookgas ongeveer 66-72% stikstof, 15-20% waterdamp, 6-9% kooldioxide en 1,5-4% zuurstof op natte basis, met NOx bij 100-350 mg/Nm3 en deeltjes bij 10-80 mg/Nm3.
| Parameter | Natte basis | Droge basis | Opmerkingen |
| N2 | 66-72% | 77-82% | Uit verbrandingslucht stikstof |
| H2O | 15-20% | n.v.t | Uit H2- en CH4-verbranding |
| CO2 | 6-9% | 7,5-10,5% | Van koolstof in de brandstof |
| O2 | 1,5-4% | 1,8-4,5% | Bereik voor controle over overtollige lucht |
| NOx | 100-350 mg/Nm3 | 100-400 mg/Nm3 | Voornamelijk NO, thermische oorsprong |
| SO2 | 20-120 mg/Nm3 | n.v.t | Afhankelijk van H2S-slip |
| Deeltjes | 10-80 mg/Nm3 | n.v.t | Boetesoverdracht en sulfaataerosol |
NOx vormt zich via drie routes in een COG-vlam. Thermische (Zeldovich) NOx domineert omdat de waterstofrijke vlam hoge adiabatische temperaturen bereikt. Er vormt zich onmiddellijk NOx in de dunne post-vlamzone waar koolwaterstofradicalen reageren met stikstof, en brandstof NOx verschijnt wanneer ammoniak of HCN de bijproductfabriek overleeft. In een goed werkende batterij is thermische NOx verantwoordelijk voor meer dan 80% van het totaal.
Bij 15-20% waterdamp duwt zelfs 5-10 mg/Nm3 SO3 het zuurdauwpunt boven de 130 graden Celsius. Elk oppervlak onder die temperatuur – economiserbuizen, filtermagazijnhoppers, ID-ventilatorbladen – condenseert zwavelzuur en corrodeert.
Elke gemeten component van het rookgas dicteert een specifieke behandelingsbeslissing: de deeltjesbelasting selecteert de stofafscheider, SO2 selecteert het ontzwavelingsreagens en de materiaalkwaliteit, NOx selecteert het volume van de SCR-katalysator en waterdamp bepaalt het temperatuurbeheer.
Stofbelastingen van 10-80 mg/Nm3 bij rookgastemperaturen van 180-300 °C worden normaal gesproken afgehandeld door een pulsjetfilterhuis. PPS is van mening dat dit het standaardmedium is; PTFE-membranen worden toegevoegd wanneer de SO2-belasting het zuurdauwpunt tot dicht bij de bedrijfstemperatuur doet stijgen. De beschikbare begeleiding op zakfilterselectie voor industriële rookgassen laat zien hoe de mediakeuze de uitlezing van de gasanalyse volgt.
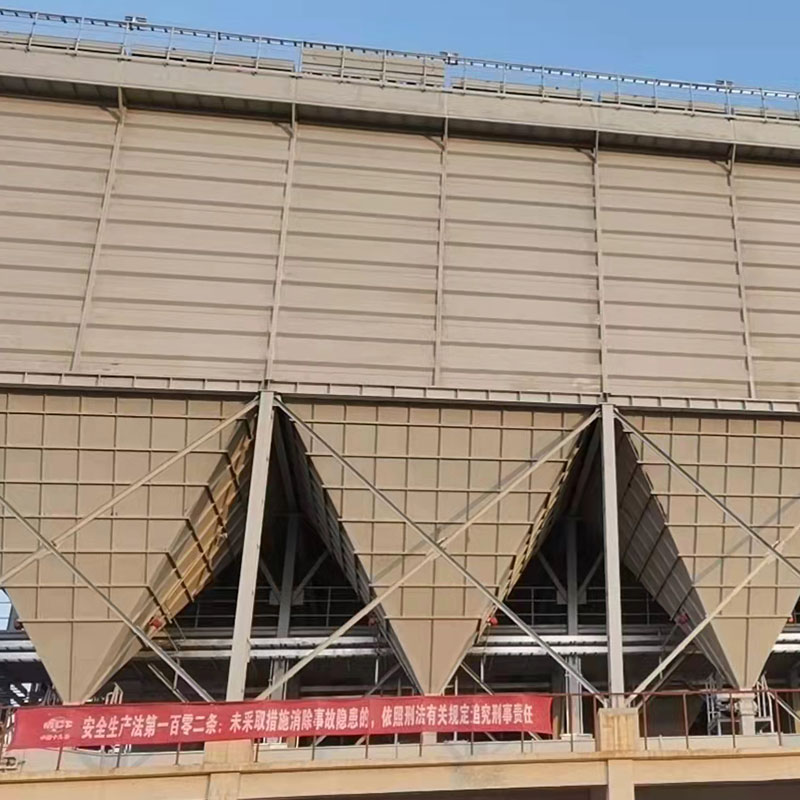 Lagedrukpuls-jetbag-stofafscheider voor rookgas bij hoge temperaturen Dit filterhuis kan stofbelastingen aan tot 80 mg/Nm3 bij 180-300°C, waarbij gebruik wordt gemaakt van PPS-vilt of PTFE-membranen voor zure dauwpuntomstandigheden, waardoor uitlaatemissies onder de 8 mg/Nm3 worden gegarandeerd. Bekijk Product →
Een natte ontzwavelingstoren verwijdert SO2, maar verzadigt de stroom met vocht en genereert submicronsulfaatmist. Een stroomafwaartse verticale honingraatnatte elektrostatische stofvanger verwijdert deze druppels; zonder dit worden de dekkingslimieten gemist, zelfs als de op massa gebaseerde stofmeting onder de limiet ligt. Anhui Tiankang Environmental Technology Co., Ltd., leverancier van industriële rookgasbehandelingssystemen, levert deze natte ESP-configuratie voor cokesfabrieken die een nalevingspad met laag risico voor de volledige rookgasstraat nodig hebben.
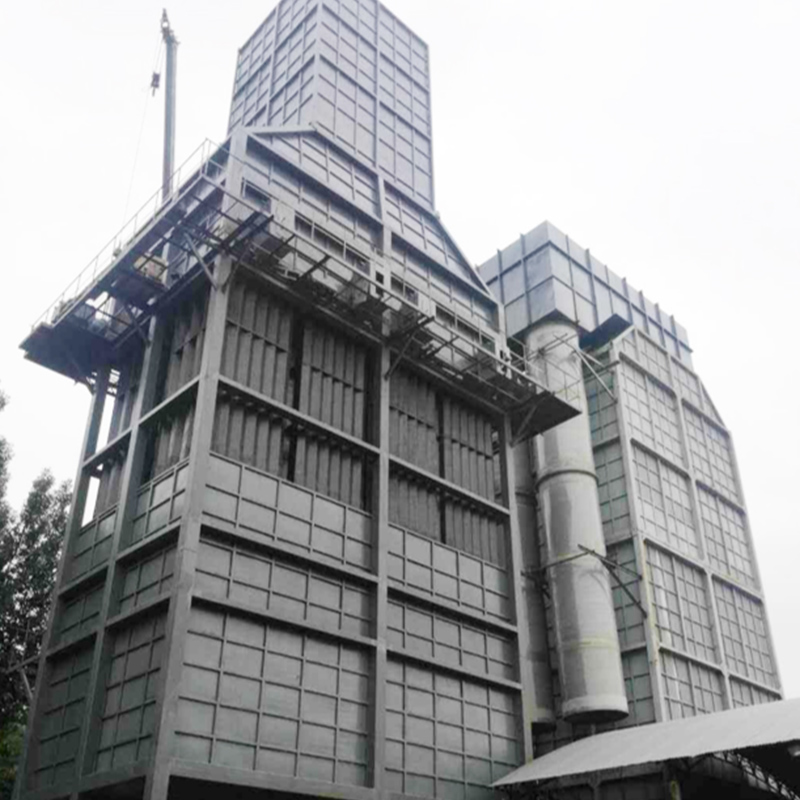 Verticale honingraat natte elektrostatische stofvanger voor verzadigd gas Deze natte ESP, geplaatst na een natte ontzwavelingstoren, verwijdert submicronsulfaatmist en vocht, waardoor een uitlaatstofgehalte van minder dan 5 mg/Nm3 wordt bereikt om op betrouwbare wijze aan de opaciteitslimieten te voldoen. Bekijk Product →
SO2 in een concentratie van 20-120 mg/Nm3 wordt normaal gesproken verwijderd met een wasser op basis van kalksteen-gips of ammoniak. De samenstellingsgegevens bepalen meer de materiaalspecificatie dan de reagenschemie: het chloride- en SO3-gehalte bepalen of koolstofstaal, vezelversterkt plastic of met C276 beklede interne onderdelen nodig zijn in het uitlaatkanaal en de schoorsteen.
De SCR-reactor wordt gedimensioneerd op basis van de inlaatwaarden voor NOx, O2 en H2O. Waterdamp van 15-20% concurreert met NOx om actieve plaatsen op de vanadiumgebaseerde katalysator, dus het volume moet worden gecorrigeerd voor de werkelijke rookgasvochtigheid in plaats van de standaardwaarden van luchtgestookte ketels. Een O2-waarde van slechts 1,5-4% houdt de katalysator actief, maar vertraagt de NO-reductiesnelheid aan de onderkant van het bereik.
De batterijstapel is niet het enige emissiepunt. Het ontvangen van steenkool, transportbanden, het aanduwen van cokes en lekken in de ovendeuren genereren periodieke stofpluimen die goedkoper zijn op te vangen dan achteraf schoon te maken. Een met een riem omsloten kap op elk overdrachtspunt, die naar een centraal filterhuis wordt geleid, houdt verpulverd kolenstof uit de atmosfeer van de werkplek en van het batterijdak.
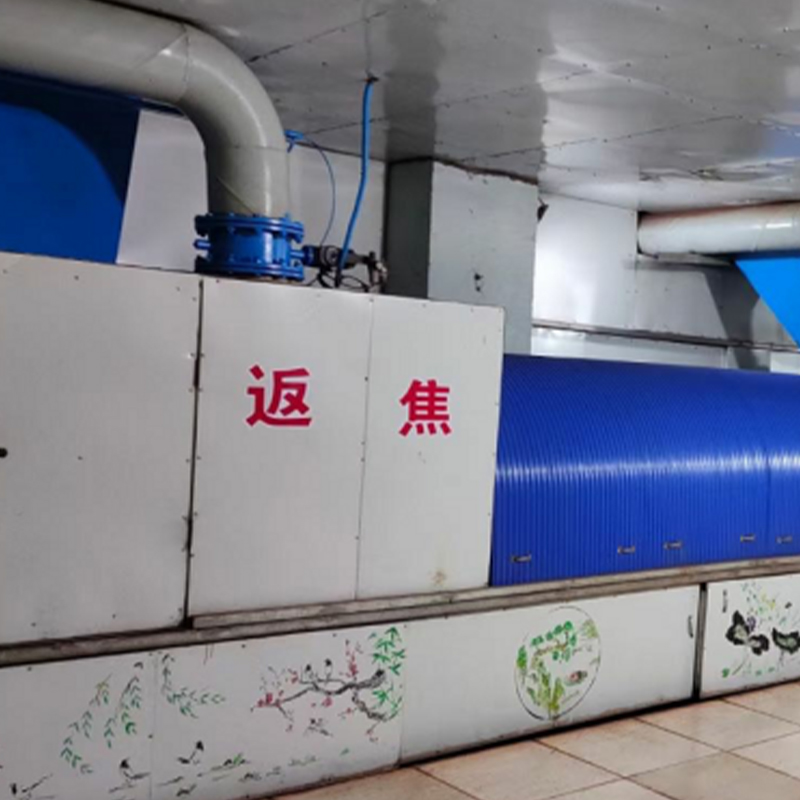 Met riem omsloten kap voor het opvangen van stof op transportbanden Een volledige behuizing met zachte zijaansluitingen die zich aanpassen aan de bandbreedte en doorbuiging, kolenstof opvangen op overdrachtspunten en pluimen op de werkplek voorkomen, die naar een centraal filterhuis worden geleid. Bekijk Product →
De behandeltrein is een spiegel van het meetblad. Als de rookgasanalyse gegevens over SO3, ammoniakslip of gecondenseerde mist mist, zal het ontwerp de natte ESP, de corrosiebestendige bekleding of de SCR-bypass missen - en retrofits zijn altijd duurder dan de oorspronkelijke installatie.
Een verdedigbare ontwerpbasis begint met een stapeltest die de droge gassamenstelling, vocht, NOx, SO2, SO3 en deeltjes in de batterijstapel meet gedurende ten minste twee volledige verkooksingscycli, inclusief de oplaad- en duwpieken.
Breng het bemonsteringsrooster op de schoorsteen in kaart volgens US EPA-methode 1, zodat elk verplaatsingspunt een gelijk gebied van het rookkanaal vertegenwoordigt.
Voer isokinetische deeltjesbemonstering uit met US EPA Methode 5 of 17 om grof overgedragen en condenseerbaar materiaal op te vangen.
Analyseer O2, CO2, CO en NOx continu met een extractieve analysator die is gekalibreerd voor het verwachte vochtniveau.
Sluit SO2 en SO3 afzonderlijk af; de gecontroleerde condensatiemethode voorkomt dat SO3 in het condenswater wordt geabsorbeerd.
Meet het vocht- en zuurdauwpunt rechtstreeks met een evenwichtssonde in plaats van de waterdamp alleen op basis van de brandstofanalyse te berekenen.
Valideer elke gemeten waarde aan de hand van een brandstof-gasmassabalans per uur; een gasanalyse die niet overeenkomt met de brandstofinvoer is fout, ongeacht het kalibratiecertificaat van de analysator.
Voer het gemiddelde van de stapeltest niet uit zonder de verkooksingsfasen te scheiden. NOx tijdens het laden en duwen kan 1,5 tot 2 keer de gemiddelde batterijwaarde bereiken, en een ontwerpbasis die op het gemiddelde is gebaseerd, zal in de eerste week de vergunningstest niet doorstaan.
Cokesovengas is een waterstofrijke brandstof die wordt geproduceerd tijdens het carboniseren van steenkool, terwijl cokesovenrookgas de verbrandingsuitlaat is die ontstaat bij het verbranden van die brandstof in de verwarmingskanalen van de batterij. De brandstof is giftig en explosief; het rookgas is inert maar bevat NOx, SO2 en deeltjes die behandeling vereisen.
Cokesovenrookgas bevat op natte basis ongeveer 6-9% CO2 en op droge basis 7,5-10,5%, afhankelijk van de overmaat aan lucht en het methaangehalte van het stookgas.
Waterstof maakt 50-60% uit van het gereinigde cokesovengas. Bij verbranding produceert één volume H2 één volume waterdamp, terwijl methaan twee volumes per volume brandstof produceert. Samen stuwen ze het rookgasvocht naar 15-20%.
Ja, tenzij het cokesovengas stroomopwaarts volledig wordt ontzwaveld. Zelfs na de gasinstallatie blijft er enige H2S-slip achter die in de verwarmingskanalen oxideert tot SO2, waarbij doorgaans 20-120 mg/Nm3 SO2 in het rookgas ontstaat.
Kortom: het rookgassamenstellingsblad is de blauwdruk voor elke investering in emissiebeheersing in een cokesfabriek. Meet het voordat je iets op maat maakt.