Hoe natte rookgasontzwavelingswassers de industriële SO₂-emissies beheersen: technologie, efficiëntie en selectie
THUIS / NIEUWS / Industrie Nieuws / Hoe natte rookgasontzwavelingswassers de industriële SO₂-emissies beheersen: technologie, efficiëntie en selectie
Hoe natte rookgasontzwavelingswassers de industriële SO₂-emissies beheersen: technologie, efficiëntie en selectie
Door beheerder
Wat is een natte FGD-scrubber?
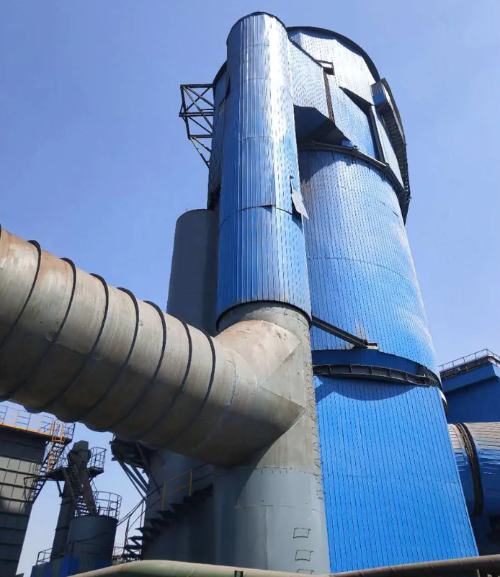
A natte wasser Ontworpen voor rookgasontzwaveling (FGD) is industriële apparatuur die zwaveldioxide (SO2) en andere schadelijke verontreinigende stoffen uit uitlaatgasstromen verwijdert voordat ze in de atmosfeer terechtkomen. Deze systemen vertegenwoordigen een van de meest beproefde en breed inzetbare technologieën op het gebied van de naleving van de milieuwetgeving, met name voor energiecentrales, raffinaderijen en chemische productiefaciliteiten die grondstoffen met een hoog zwavelgehalte verwerken.
In tegenstelling tot droge of semi-droge alternatieven maken natte rookgasreinigingsinstallaties gebruik van vloeibare oplosmiddelen (doorgaans kalksteenslurry) om SO2 chemisch uit rookgas te absorberen. Het proces vindt plaats in een groot torenvat waar tegenstroomcontact tussen gas en vloeistof de verwijderingsefficiëntie maximaliseert. Het geabsorbeerde zwaveldioxide wordt vervolgens geoxideerd en omgezet in een verkoopbaar gipsbijproduct, waardoor een verplichting wordt omgezet in een commerciële kans.
Belangrijkste componenten van een natte wassertoren
Een compleet nat rookgasafvoersysteem bestaat uit verschillende kritische secties die samenwerken:
Absorbertoren: Het hoofdreactievat waar rookgas en kalksteenslurry contact maken. Deze toren is doorgaans opgebouwd uit gewapend beton of roestvrij staal en is bestand tegen corrosieve, met SO2 beladen gassen en zure omstandigheden.
Drijfmestvoorbereidingssysteem: Molens en mengapparatuur die kalksteen (CaCO3) tot fijne deeltjes vermalen en deze hydrateren tot een stabiele slurry met de juiste consistentie en concentratie.
Oxidatieluchtsysteem: Geforceerde luchtinjectie die de oxidatie van calciumsulfiet tot calciumsulfaat (gips) katalyseert, waardoor het terugwinnen van bijproducten mogelijk wordt en kalkaanslag in de absorber wordt voorkomen.
Mist Eliminator: Verwijdert meegevoerde vloeistofdruppels uit het behandelde gas voordat het wordt afgevoerd, waardoor waterverlies en corrosie in stroomafwaartse kanalen worden voorkomen.
Gips ontwateringssysteem: Scheidt en droogt het gipsproduct voor verwijdering of commerciële verkoop aan fabrikanten van wandplaten en andere industrieën.
Recirculatiepomp: De wasvloeistof circuleert continu door sproeikoppen aan de bovenkant van de absorber, waardoor een efficiënt tegenstroomcontact met het opstijgende rookgas wordt gegarandeerd.
Natte wasser versus droge wasser: wat is het verschil?
Het fundamentele onderscheid tussen natte en droge rookgasafvoertechnologieën ligt in de fysieke toestand van het sorptiemiddel en het mechanisme van de opvang van verontreinigende stoffen:
Functie
Natte FGD
Droge FGD
Absorberende staat
Kalksteenslurry (vloeibaar)
Kalkpoeder of gesproeidroogde slurry
Efficiëntie van SO2-verwijdering
95-99%
90-95%
Herstel van bijproducten
Gips (verkoopbaar, 95% zuiverheid)
Vliegas (gemengd, lagere marktwaarde)
Waterverbruik
Hoog (typisch 500–1000 m³/uur)
Zeer laag (alleen verdampingseffect)
Voetafdruk
Groter (torenhoogte 40–60 m)
Compact
Kapitaalkosten
Matig tot hoog
Hogere initiële investering
Bedrijfskosten
Matig (reagenswater)
Lager (minder reagens nodig)
Natte rookgasafvoersystemen hebben de voorkeur in regio's met strenge SO2-emissienormen en waar de verkoop van gipsbijproducten de operationele kosten compenseert. Droge systemen blinken uit waar de beschikbaarheid van water beperkt is of afvalverwerking een prioriteit is.
Hoe werkt kalksteen-gips natte FGD?
Het kalksteen-gipsproces vertegenwoordigt de wereldwijd dominante natte ontzwavelingstechnologie vanwege zijn eenvoud, kosteneffectiviteit en de verkoopbaarheid van gipsbijproducten. Het begrijpen van de chemie en mechanica is essentieel voor exploitanten van faciliteiten en inkoopprofessionals die systeemopties evalueren.
De chemische reactie achter de verwijdering van SO2
Wanneer rookgas dat SO2 bevat in contact komt met kalksteenslurry, vindt er een reeks onomkeerbare chemische reacties plaats:
Stap 1 – Oplossen en zuurneutralisatie: Kalksteen (calciumcarbonaat, CaCO3) reageert met zuur SO2 en water en vormt calciumsulfiet (CaSO3) en kooldioxide. De kalksteen lost op in de zure omgeving, waardoor er overvloedige hydroxide-ionen ontstaan die de pH van de slurry op een optimaal niveau (5,0–5,5) bufferen.
Stap 2 – Oxidatie tot gips: Geïnjecteerde oxidatielucht zet calciumsulfiet (CaSO3) om in calciumsulfaat (CaSO4). Deze oxidatiestap is thermodynamisch gunstig en wordt doorgaans binnen 2 tot 8 minuten voltooid, afhankelijk van de luchtstroomsnelheid en de verblijftijd van de slurry. Oxidatie is van cruciaal belang omdat gips superieure kristallisatie-eigenschappen vertoont in vergelijking met sulfiet, waardoor de vorming van kalkaanslag op interne oppervlakken wordt verminderd en mechanische ontwatering eenvoudiger wordt.
Stap 3 – Kristalgroei en scheiding: Na een verblijf van uren in de absorber- en bezinkingstanks groeien en bezinken calciumsulfaatdihydraat (gips) kristallen. De geklaarde vloeistof wordt teruggevoerd naar de bovenkant van de absorber, terwijl de gipsslurry naar een vacuümfilter of centrifuge wordt getransporteerd voor ontwatering en stapeling.
Stapsgewijs proces in de absorbertoren
De fysische en chemische transformatie vindt continu plaats in de absorbertoren:
Rookgasinlaat: Heet rookgas (doorgaans 120–150 °C uit de ketel of industriële oven) komt de bodem van de absorbertoren binnen met een gecontroleerde snelheid, meestal 3–4 m/s, om overmatig drukverlies te voorkomen en tegelijkertijd een grondige menging te garanderen.
Sprayzone: Kalksteenslurry wordt gespoten vanuit meerdere spuitmonden bovenaan en halverwege de toren. De slurry valt uiteen in fijne druppeltjes, waardoor een enorm grensvlakcontactoppervlak tussen gas en vloeistof ontstaat.
Reactiezone: SO2 diffundeert in de vloeistoffilm rond elke druppel en reageert met opgeloste kalksteen. Druppels vallen onder de zwaartekracht terwijl het stijgende rookgas ze naar boven voert, waardoor een tegenstroomcascade ontstaat die de verblijftijd verlengt en de diffusiekinetiek stimuleert.
Oxidatiezone: Lucht wordt aan de onderkant geïnjecteerd via spargers en borrelt door de absorber naar boven. Zuurstof oxideert sulfiet tot sulfaat in de bulkvloeistof en in de vallende druppels, waardoor het product wordt omgezet in stabieler gips.
Verzamelzone: Verzadigde vloeistof hoopt zich op in het carter aan de voet van de toren. Vaste stoffen bezinken, waardoor geklaarde vloeistof terug naar de top van de toren kan worden gepompt voor recirculatie, terwijl bezonken vaste stoffen naar het gipsontwateringscircuit afvoeren.
Gasuitgang: Behandeld rookgas (waarbij de SO2 met 95-99% is verminderd) stijgt naar de misteliminator bovenaan, waar meegevoerde waterdruppels worden verwijderd door ontwasemingspakkingen of chevron-misteliminators. Het gereinigde gas wordt vervolgens naar de atmosfeer afgevoerd of komt in stroomafwaartse apparatuur voor verontreinigingsbeheersing terecht.
De hele cyclus – van het opvangen van SO2 tot oxidatie en het terugwinnen van gips – vereist doorgaans 8 tot 12 minuten verblijftijd van de slurry, afhankelijk van de kalksteendeeltjesgrootte, de pH-controlestrategie en de beoogde verwijderingsefficiëntie. Kalksteen met kleinere deeltjes (80-90% gaat door 325 mesh) versnelt de reactiesnelheden en stelt operators in staat een hogere efficiëntie te bereiken bij lagere slurriestroomsnelheden.
Waarom kiezen voor natte FGD-technologie voor uw installatie?
Het besluit om te investeren in natte FGD-systemen weerspiegelt zowel de noodzaak van regelgeving als operationele economie. Faciliteiten die brandstoffen met een hoog zwavelgehalte verwerken of markten bedienen met strenge luchtkwaliteitsnormen, ontdekken dat natte systemen superieur rendement bieden als alle factoren holistisch worden beschouwd.
Industrieën die afhankelijk zijn van natte wassers
Natte FGD-technologie is van fundamenteel belang voor meerdere industriële sectoren:
Kolengestookte energieopwekking: De grootste applicatie ter wereld. Moderne nutsketels die bitumineuze of sub-bitumineuze steenkool verbranden die 1 à 3% zwavel bevatten, zijn afhankelijk van natte FGD om te voldoen aan de SO2-emissiegrenswaarden, die in veel regio's verplicht zijn beneden 50 à 100 mg/Nm³.
Olieraffinage: Ontzwavelingsinstallaties voor stookolie en verkooksingsketels genereren SO2-rijke uitlaatgassen die zeer efficiënt wassen vereisen. Raffinaderijen integreren vaak natte rookgasafvoer met selectieve katalytische reductie (SCR) voor gecombineerde SO2- en NOx-beheersing.
Chemische en petrochemische productie: Installaties die zwavelzuur en op zwavel gebaseerde polymeren produceren of ruwe oliestromen met een hoog zwavelgehalte verwerken, gebruiken natte wassers om de SO2-emissies van thermische oxidatiemiddelen, calcineringseenheden en roostovens op te vangen.
Pulp- en papierfabrieken: Terugwinningsketels die zwarte vloeistof verbranden, produceren aanzienlijke SO2-emissies. Kraftpulpfabrieken zetten steeds vaker natte rookgasontzwavelingssystemen in om regionale luchtkwaliteitsnormen te bereiken en de SO2-gerelateerde luchtvervuiling in woonwijken te verminderen.
Metalen verwerking: Bij smeltactiviteiten waarbij koper, nikkel, zink en andere non-ferrometalen uit sulfide-ertsen worden geëxtraheerd, ontstaan met SO2 beladen afgassen die een verwijderingsefficiëntie van 99% vereisen. Natte FGD is de industriestandaard voor deze toepassingen.
Afval-naar-energie en biomassaverbranding: Stedelijke verbrandingsinstallaties voor vast afval en biomassacentrales produceren heterogene rookgassamenstellingen. Natte FGD biedt een robuuste, aanpasbare SO2-regeling voor verschillende brandstofkwaliteiten.
Belangrijkste prestatiefactoren: efficiëntie, pH en L/G-verhouding
Het bereiken van consistente, krachtige SO2-verwijdering is afhankelijk van het beheersen van verschillende onderling afhankelijke parameters. Door deze factoren te begrijpen, kunnen operators en ingenieurs het ontwerp en de werking van het systeem optimaliseren:
Efficiëntie van SO2-verwijdering (doel: 95-99%): De efficiëntie wordt voornamelijk bepaald door twee mechanismen: (1) de hoeveelheid kalksteenslurry die circuleert in verhouding tot het rookgasvolume, uitgedrukt als de vloeistof-tot-gas (L/G) verhouding, en (2) de verblijftijd van het gas in de absorber. Moderne systemen bereiken routinematig een verwijdering van 95% bij een L/G-verhouding van 5–8 L/m³, en een efficiëntie van 98–99% bij een verhouding van 10–15 L/m³. Er zijn afnemende opbrengsten van toepassing: verder gaan dan 15 l/m³ levert minimale efficiëntiewinst op, terwijl het pompvermogen, de slurrybereidingskosten en het waterverbruik dramatisch toenemen.
pH-controle (optimaal: 5,0–5,5): De pH van de slurry heeft een directe invloed op de oplossnelheid van kalksteen en de kinetiek van de SO2-absorptie. Bij een pH lager dan 4,5 lost kalksteen gemakkelijk op, maar de absorptie van SO2 vertraagt als gevolg van omgekeerde reacties en een verminderde drijvende kracht voor diffusie in de gasfase. Boven pH 6,0 neemt de oplosbaarheid van kalksteen af, terwijl de absorptie van SO2 versnelt, maar het risico op kalkvorming en gipsneerslag op de binnenkant van de toren neemt exponentieel toe. Operators houden de pH op peil door de toevoegingssnelheid van kalksteenslurry en de oxidatieluchtstroom zorgvuldig te doseren. Geautomatiseerde pH-regeling via real-time sondes is standaard geworden in moderne installaties.
L/G-verhouding (volumeverhouding vloeistof/gas): Deze dimensieloze parameter, doorgaans weergegeven als liters circulerende slurry per kubieke meter rookgas, is misschien wel de meest kritische controlevariabele. Hogere L/G-verhoudingen vergroten het contactoppervlak en de verblijftijd van de slurry, waardoor de efficiëntie toeneemt, maar het stroomverbruik, het reagensverbruik en het waterverlies door verdamping toenemen. De optimale L/G-ratio brengt doelstellingen voor naleving van de regelgeving in evenwicht met minimalisering van de operationele kosten. Regionale luchtkwaliteitsnormen, het zwavelgehalte van de brandstof en de ketelbelasting bepalen fundamenteel het L/G-instelpunt.
Gassnelheid (typisch: 3–4,5 m/s): De verticale snelheid van het rookgas door het absorbervat beïnvloedt de druppelsuspensie, de verblijftijd en de drukval. Hogere snelheden verminderen de dwarsdoorsnede van het schip en de kapitaalkosten, maar verhogen het pompvermogen en het erosierisico. Lagere snelheden verhogen de verblijftijd en efficiëntie, maar vereisen grotere schepen. De meeste operators hanteren een technische sweet spot van 3,5–4,0 m/s.
Oxidatieluchtsnelheid (typisch: 60-90% theoretische zuurstof): Overmatige zuurstof in de geïnjecteerde lucht stimuleert de omzetting van sulfiet in sulfaat, maar overmatige beluchting verhoogt de schuimvorming en de overdracht van vloeistoffen. Het ontwerp van de luchtbesprenkeling en de onderdompelingsdiepte hebben een kritische invloed op de meng- en oxidatiekinetiek. Ondermaatse luchtsystemen resulteren in onvolledige oxidatie, sulfietneerslag en verblinding van ontwateringsapparatuur.
Natte FGD-systeemprocesstroomdiagram
Factoren waarmee u rekening moet houden bij het selecteren van een leverancier van natte wassers
Aanbestedingsbeslissingen voor natte rookgasafvoersystemen vereisen een zorgvuldige evaluatie van meerdere technische, commerciële en operationele criteria. De volgende factoren zullen een aanzienlijke invloed hebben op de systeemprestaties, de levensduur, het voldoen aan de regelgeving en de totale eigendomskosten.
Materiaalkeuze en corrosiebestendigheid
De interne omgeving van een natte FGD-absorber is inherent corrosief: de pH varieert van 3,5 tot 6,0, temperaturen bereiken 60–70°C en opgelost SO2 en zwavelig zuur versnellen de metaaloxidatie. Materiaalkeuze is geen bijzaak, maar een fundamentele ontwerpbeslissing:
Gewapend beton met rubberen voering: De dominante materiaalkeuze voor grootschalige absorbers. Beton biedt structurele sterkte en thermische massa; een 10–20 mm dikke rubberen (neopreen of EPDM) voering beschermt beton tegen chemische aantasting. Een goede voorbereiding van het oppervlak en het uitharden van de rubberen voering verlengt de levensduur tot 20-30 jaar met minimaal onderhoud.
Roestvrij staal (austenitische kwaliteiten): Aanbevolen voor kleinere systemen, sproeitorens en ontwasemingssecties vanwege de superieure corrosieweerstand en het strakkere ontwerp. 316L roestvrij staal is bestand tegen putcorrosie in zure chloridehoudende slurries. De afwegingen zijn onder meer hogere kapitaalkosten (2 à 3x beton) en de kans op spleetcorrosie als de ontwerptoleranties te ruim zijn.
Thermoplastische materialen: Vezelversterkte kunststoffen (FRP) en op polyester gebaseerde composieten zijn in opkomst in nichetoepassingen en retrofitmarkten vanwege de uitstekende chemische bestendigheid en het nulrisico van corrosie. Gegevens over de duurzaamheid op lange termijn blijven beperkt; thermische cycli en UV-blootstelling in buiteninstallaties brengen onbekende risico's met zich mee.
Materialen sproeikop: Sproeikoppen ervaren de hoogste slijtagepercentages. Keramische of gehard stalen punten met wolfraamcarbide overlays zijn bestand tegen slijtage door zwevende kalksteendeeltjes. Routinematige inspectie en vervanging van de spuitmonden om de 2 tot 5 jaar is de standaardpraktijk.
Maatwerk en ondersteuning na verkoop
Elke industriële faciliteit heeft unieke rookgaseigenschappen, ruimtebeperkingen en operationele vereisten. Een betrouwbare leverancier biedt echt maatwerk in plaats van one-size-fits-all-pakketten:
Locatiespecifieke techniek: Evalueer of de leverancier gedetailleerde gasstroomanalyses uitvoert: meting van de SO2-concentratie, NOx-niveaus, deeltjesbelasting, vochtgehalte en temperatuurprofiel. Deze gegevens worden gebruikt in computationele vloeistofdynamica (CFD)-modellen om de slurryverdeling, de verblijftijd van het gas en de efficiëntie onder uw specifieke bedrijfsomstandigheden te voorspellen. Leveranciers die tests op laboratoriumschaal of proefinstallatiegegevens voor uw brandstoftype en gassamenstelling aanbieden, getuigen van technische nauwkeurigheid.
Modulaire schaalbaarheid: Voor faciliteiten met groeipotentieel of gefaseerde uitbreidingsplannen maken systemen die zijn ontworpen met modulaire absorbersecties of parallelle treinarchitectuur een stapsgewijze capaciteitsuitbreiding mogelijk zonder vervanging van het volledige systeem. Controleer of interne onderdelen (distributeurs, misteliminators) achteraf kunnen worden ingebouwd of geüpgraded binnen het bestaande schip.
Integratie met bestaande infrastructuur: Natte rookgasafvoersystemen hebben een interface met de uitlaatkanalen van de ketel, ID-ventilatoren, stofvangers en stroomafwaartse schoorstenen. Leveranciers moeten gedetailleerd leidingwerk en funderingsontwerpen, certificeringen voor seismische belastingen indien van toepassing, en coördinatie met de leveranciers van uw apparatuur verstrekken. Verborgen kosten komen vaak voort uit aanpassingen aan het kanaalwerk en ondersteuningen.
Training en kennisoverdracht: De bediening en het onderhoud van natte rookgasontzwavelingssystemen vereisen expertise van de operator op het gebied van pH-beheer, slurryreologie, oxidatieluchtcontrole en gipsontwatering. Selecteer leveranciers die uitgebreide training op locatie, O&M-handleidingen, beschikbaarheid van reserveonderdelen en hotlines voor noodondersteuning bieden. Dankzij de mogelijkheden voor diagnose op afstand en voorspellende onderhoudsovereenkomsten onderscheiden premiumleveranciers zich steeds meer van standaardleveranciers.
Inkoop en logistiek van reagentia: De beschikbaarheid, prijsstelling en transportlogistiek van kalksteen hebben een cruciale invloed op de bedrijfskosten. Leveranciers moeten nabijgelegen kalksteenbronnen, volumekortingen, leveringsschema's en back-upleveringsregelingen documenteren. Bevestig op dezelfde manier de infrastructuur voor de verwerking van gips: de capaciteit van ontwateringsapparatuur, opslagfaciliteiten en stroomafwaartse marktverbindingen (wandplaten, cement, landbouw) die kostendekking mogelijk maken.
Reserveonderdelen ecosysteem: Identificeer kritische slijtage-items (spuitmonden, pakkingen, pompwaaiers, misteliminatorcartridges) en bevestig beschikbaarheid, doorlooptijden en prijzen via het netwerk van de leverancier. Voor de beschikbaarheid van reserveonderdelen op de lange termijn gedurende een systeemlevensduur van 20 tot 30 jaar zijn leveranciers nodig met gevestigde distributiekanalen en voorraadbeleid.
Operationele uitmuntendheid: monitoring- en controlesystemen
Moderne natte rookgasontzwavelingssystemen zijn geavanceerde instrumenten die continue monitoring en dynamische parameteraanpassing vereisen om de doelverwijderingsefficiëntie te behouden en tegelijkertijd de bedrijfskosten te minimaliseren. Geavanceerde controlesystemen transformeren natte wassers van passieve compliance-instrumenten in actief geoptimaliseerde activa.
Realtime monitoringtechnologie
Realtime feedbacklussen maken een snelle reactie mogelijk op veranderingen in de brandstofkwaliteit, ketelbelasting of atmosferische omstandigheden:
Continue SO2-analysatoren: Infrarood- of elektrochemische SO2-sensoren stroomopwaarts en stroomafwaarts van de absorber kwantificeren de realtime verwijderingsefficiëntie. Doelinstelpunten (doorgaans 50–100 mg/Nm³ uitlaat) passen automatisch de kalksteentoevoersnelheden en L/G-verhoudingen aan om nalevingsmarges te behouden zonder overmatig reagensverbruik.
pH-sondes: Ondergedompelde pH-elektroden in de opvangbak en het zuiveringsapparaat geven van moment tot moment feedback over de zuurgraad van de slurry. Geautomatiseerde systemen voor het toevoegen van kalkmelk houden de pH binnen ±0,2 eenheden van het instelpunt, waardoor zowel kalkaanslag (hoge pH) als onvoldoende oplossing van kalksteen (lage pH) worden voorkomen.
Controle van drukval: Differentiële drukcellen over de absorber, demister en de uitlaatkanalen duiden op verstopping, kalkvorming of verzadiging van de misteliminator. Systemen voor vroegtijdige waarschuwing activeren schoonmaakcycli of onderhoudswaarschuwingen voordat de achteruitgang van de prestaties versnelt.
Oxidatie Air Control: Zuurstofgehaltesensoren en luchtstroommeters zorgen voor een optimale zuurstofbeschikbaarheid voor sulfietoxidatie. Gesloten oxidatieluchtcontrole voorkomt onvolledige conversie (waarvoor dure stroomafwaartse oxidatiechemicaliën in de vloeistoffase nodig zijn) en schuimvorming (wat de overdracht vergroot).
Bewaking recirculatiepomp: Trillingssensoren, lagertemperatuursondes en het volgen van het energieverbruik detecteren vroegtijdige slijtage van de rotor, degradatie van lagers of cavitatie. Voorspellende onderhoudswaarschuwingen maken proactieve vervanging van componenten mogelijk voordat catastrofale storingen optreden.
Mogelijkheden voor het volgen van ladingen
Industriële faciliteiten werken zelden met een constante ketelbelasting. Natte FGD-systemen moeten een turndown-ratio van 40-100% mogelijk maken, waarbij de naleving en efficiëntie binnen dit bedrijfsbereik behouden blijven. De belangrijkste ontwerpkenmerken die het volgen van de belasting mogelijk maken, zijn onder meer:
Variabele frequentieaandrijvingen (VFD): Met de VFD uitgeruste recirculatiepomp en de motoren van de oxidatieluchtventilator schalen de stroomsnelheden proportioneel met de ketelbelasting, waardoor het stroomverbruik en het reagensverbruik tijdens werking met lage belasting worden verminderd. VFD's realiseren gemakkelijk een energiebesparing van 20-30% vergeleken met motoren met een vast toerental en smoringregeling.
Meertraps sproeikoppen: Systemen met onafhankelijk bestuurde spuitkoppen op meerdere torenhoogten maken een efficiënte verdeling over deellastomstandigheden mogelijk. Lagere belastingen activeren minder spuitmonden, waardoor een optimale suspensie van slurrydruppels en gasverblijftijd behouden blijft zonder overmatige neveloverdracht.
Bypass- en ontluchtingsstromen: Slurry-bypassleidingen en ontluchtingsconfiguraties voor het zuiveringsapparaat maken een gedetailleerde controle van de verblijftijd en de pH mogelijk zonder het hele systeem uit te schakelen tijdens het uitschakelen. Strategische ontluchtingsstroom voorkomt een te snelle pH-stijging tijdens perioden met lage belasting, wanneer het gasvolume en de SO2-belasting tegelijkertijd afnemen.
Naleving van regelgeving en milieuprestaties
De SO2-emissielimieten variëren wereldwijd, maar neigen universeel naar strengheid. Natte rookgasontzwavelingssystemen zijn de belangrijkste technologie die naleving van moderne normen mogelijk maakt, die in ontwikkelde regio's SO2-concentraties in de uitlaat van 50–100 mg/Nm³ of een absolute reductie van de SO2-massabelasting van 85–99% verplicht stellen, afhankelijk van het brandstoftype en de klasse van de installatie.
Overzicht van mondiale SO2-normen
Regionale regelgevingskaders bepalen de technologieselectie en operationele strategie:
Europese Unie: De richtlijn inzake grote stookinstallaties (LCPD) en de richtlijn industriële emissies (IED) schrijven een SO2-reductie-efficiëntie van 97-99% voor voor kolen- en oliegestookte eenheden. De maandelijkse gemiddelde uitlaatconcentraties mogen voor de meeste nutsvoorzieningen niet hoger zijn dan 50 mg/Nm³. Deze strenge limieten vereisen hoogefficiënte natte rookgasontzwavelingssystemen met geavanceerde oxidatiecontrole.
Verenigde Staten: De Clean Air Act-voorschriften beperken de SO2-emissies via de National Ambient Air Quality Standards (NAAQS). De meeste regelgevingsregimes vertalen zich in uitlaatlimieten van 50–90 mg/Nm³ of een verwijderingsefficiëntie van 90%. Staten met niet-bereikbare gebieden kunnen strengere beperkingen opleggen aan energiecentrales en raffinaderijen.
China en India: De snelle industrialisatie en het groeiende bewustzijn van de luchtkwaliteit hebben geleid tot de invoering van natte FGD op nieuwe kolengestookte capaciteit. De verplichte SO2-verwijdering bedraagt meer dan 90% voor grote eenheden; Veel nieuwe installaties streven naar een efficiëntie van 95% om toekomstbestendig te zijn tegen verwachte verscherping.
Japan en Zuid-Korea: Deze landen zijn baanbrekende landen op het gebied van de ontwikkeling van natte rookgasafvoertechnologie en handhaven een verwijderingsefficiëntie van 80-90% bij lage uitlaatconcentraties (30-50 mg/Nm³). De technologische volwassenheid en de expertise van operators zijn uitzonderlijk hoog in deze markten.
Voorbij SO2: bijkomende voordelen en beheersing van multi-verontreinigende stoffen
Moderne natte rookgasafvoersystemen controleren tegelijkertijd meerdere luchtverontreinigende stoffen, wat ruimtevoordelen biedt voor naleving van de milieuwetgeving:
Verwijdering van fijnstof: Kalksteenslurry fungeert als een natuurlijk wasmedium voor vliegas en verwijdert 40-70% van de inlaatdeeltjes zonder speciale elektrostatische stofvangers of filterhuizen. Deze gezamenlijke verwijdering vermindert de stroomafwaartse apparatuurlast en de verwijderingskosten.
Zure mist en HCl-opname: Alkalische slurry neutraliseert zoutzuurdampen (HCl) en zwavelzuurmist (H2SO4), gevormd door SO2-oxidatie of aanwezig in brandstofchloor. Geïntegreerde natte rookgasontzwavelingssystemen vangen deze zure gassen op en voorkomen dat ze de atmosfeer bereiken.
Invloed van kwikspeciatie: Hoewel natte FGD elementair kwik (Hg⁰) niet rechtstreeks verwijdert, bevorderen de oxiderende omgeving en de kalksteenslurry de oxidatie van Hg⁰ tot tweewaardig kwik (Hg²⁺), dat vervolgens wordt opgevangen door stroomafwaartse filterhuizen of ESP-eenheden. Deze indirecte route verbetert de algehele efficiëntie van de kwikbeheersing.
Synergie met selectieve katalytische reductie (SCR): Elektriciteitscentrales en raffinaderijen maken steeds vaker gebruik van geïntegreerde SO2-NOx-controletreinen die natte FGD combineren met SCR-eenheden. De lage uitlaattemperatuur van de FGD-absorber (verzadigd, ~60°C) vereist herverhitting voordat de SCR-katalysator zijn activiteit behoudt. Strategische warmte-integratie tussen de ketel en FGD/SCR-systemen optimaliseert de energie-efficiëntie en verlaagt de bedrijfskosten.
Veelgestelde vragen over natte FGD-scrubbers
Vraag 1: Wat is de SO2-verwijderingsefficiëntie van een natte wasser?
Kalksteen-gips natte RGD-systemen bereiken routinematig een SO2-verwijderingsefficiëntie van 95-99% onder geoptimaliseerde bedrijfsomstandigheden. De exacte efficiëntie is afhankelijk van verschillende factoren: (1) L/G-verhouding (hogere verhoudingen verhogen de efficiëntie maar verhogen de kosten), (2) pH van de slurry (optimaal bereik 5,0–5,5), (3) deeltjesgrootte van kalksteen (fijnere deeltjes lossen sneller op), (4) verblijftijd van gas in de absorber (doorgaans 8–12 minuten), en (5) beschikbaarheid van oxidatielucht (volledige omzetting van sulfiet in gips). De meeste moderne systemen zijn ontworpen voor een efficiëntie van 95-97% als een compromis tussen naleving van de regelgeving en operationele economie. Het bereiken van een efficiëntie van 98-99% vereist hogere L/G-verhoudingen (12-15 L/m³) en strengere procescontrole, maar wordt routinematig geïmplementeerd in regio's met strenge luchtkwaliteitsnormen.
Vraag 2: Hoeveel water verbruikt een nat rookgasafvoersysteem?
Het waterverbruik in natte rookgasafvoersystemen met kalksteen-gips is aanzienlijk en vertegenwoordigt grote operationele kosten in regio's met waterschaarste. Het typische verbruik varieert van 500 tot 1.500 m³/uur voor een kolencentrale van 500 MW, afhankelijk van het rookgasvolume, de recirculatiesnelheid van de mest en de verdampingsverliezen. Van dit totaal is ongeveer 30-40% consumptief (verloren door verdamping en gipskristalwater), terwijl 60-70% wordt gerecycled binnen het slurrycircuit. Er bestaan alternatieve technologieën voor installaties met beperkte watervoorziening: droge rookgasafvoersystemen verbruiken alleen verdampingswater (~5% van het natte systeemverbruik), maar met de wisselwerking van verminderde efficiëntie en verlies van waardevol gipsbijproduct. Sommige faciliteiten maken gebruik van waterrecyclinglussen, koeltorens en condensatieterugwinning om het nettoverbruik te verminderen.
Vraag 3: Wat is het verschil tussen een sproeitoren en een gepakt-bedscrubber?
Zowel sproeitorens als gepakt-bedscrubbers worden geclassificeerd als "natte" rookgasontzwavelingstechnologieën, maar ze verschillen aanzienlijk wat betreft intern ontwerp en operationele kenmerken. Sproeitorens (ook wel "sproeiabsorbers" of "tegenstroomsproeischakelaars" genoemd) verdelen kalksteenslurry via mondstukken aan de bovenkant van het vat, waardoor een vallende spray ontstaat die in contact komt met opstijgend rookgas. Dit ontwerp is eenvoudig, robuust, tolerant ten opzichte van zwevende deeltjes en gemakkelijk te schalen. Scrubbers met gepakt bed bevatten gestructureerde of willekeurige pakkingmedia (keramische zadels, plastic ringen, gestructureerde platen) die het grensvlakcontact tussen gas en vloeistof vergroten. Gepakte bedden bereiken een hogere verwijderingsefficiëntie bij lagere L/G-verhoudingen (6–8 L/m³ versus 10–15 voor sproeitorens), maar zijn gevoeliger voor aanslag en verstopping en vereisen fijnere kalksteendeeltjes. Voor kolencentrales en industriële ovens met een hoge asbelasting en een variabele gassamenstelling domineren sproeitorens vanwege hun betrouwbaarheid en onderhoudbaarheid. Gepakte bedden hebben de voorkeur in kleinere, meer gecontroleerde toepassingen (raffinaderijen, chemische fabrieken) waar de samenstelling van het voedingsgas consistent is en strenge efficiëntiedoelstellingen compacte ontwerpen vereisen.
Vraag 4: Wat is kalksteen (CaCO3) en waarom wordt het als primair reagens gebruikt?
Kalksteen is een natuurlijk voorkomend mineraal (calciumcarbonaat, CaCO3) dat bestaat uit oude zeeschelpen en skeletresten. Het is wereldwijd overvloedig aanwezig, goedkoop ($8-15 per geleverde ton) en direct verkrijgbaar in steengroeven in de buurt van de meeste industriële faciliteiten. Het belangrijkste voordeel van kalksteen is de chemische reactiviteit met zuur SO2; Wanneer het tot fijne deeltjes (100-300 micrometer) wordt vermalen en in water wordt gesuspendeerd, lost het snel op in de zure omgeving van de absorberput, waarbij hydroxide-ionen vrijkomen die SO2 absorberen en de pH van de slurry bufferen. Kalk (CaO of gehydrateerde kalk Ca(OH)2) is een alternatief reagens dat een snellere kinetiek en hogere concentratie biedt, waardoor lagere L/G-verhoudingen en kleinere vaten mogelijk zijn. De hogere kosten van kalk ($ 30-50 per ton), de bijtende aard en de gevaren bij het hanteren maken kalksteen echter de standaardkeuze voor de meeste toepassingen. Hybride systemen waarbij kalksteen als primair reagens wordt gebruikt en kalk wordt toegevoegd voor pH-correctie tijdens opstart- of verstoorde omstandigheden, bieden operationele flexibiliteit tegen minimale extra kosten.
Vraag 5: Hoe lang gaat een nat rookgasafvoersysteem mee en wat zijn typische onderhoudsintervallen?
Goed ontworpen en goed onderhouden natte rookgasafvoersystemen hebben een levensduur van 20 tot 30 jaar, vergelijkbaar met die van de gastketel of industriële oven. Kritieke componenten hebben een kortere levensduur: rubberen bekleding in betonnen vaten (15–25 jaar), sproeikoppen (2–5 jaar), afdichtingen en waaiers van recirculatiepompen (5–8 jaar), oxidatieluchtbesprenkelaars (8–10 jaar). Misteliminatorcartridges moeten doorgaans elke 2 tot 4 jaar worden vervangen, afhankelijk van de stofbelasting. Geplande onderhoudsintervallen omvatten driemaandelijkse inspecties van sproeikoppen en verdeelleidingen, halfjaarlijkse kalibratie van de pH-sonde, jaarlijkse beoordeling van de toestand van de rubberen voering en tweejaarlijkse hydrostatische tests van drukvaten. Voorspellende onderhoudsprogramma's die gebruik maken van trillingsanalyse, thermografie en realtime prestatiemonitoring verminderen in toenemende mate ongeplande stilstand en verlengen de levensduur van componenten. Een goede chemische balans, dosering van corrosieremmers en behandeling met biocide (waar van toepassing) zijn essentieel voor het maximaliseren van de levensduur van het systeem.
Vraag 6: Kunnen natte FGD-scrubbers omgaan met variaties in het zwavelgehalte van brandstoffen?
Ja, kalksteen-gips natte rookgasafvoersystemen zijn inherent robuust tegen zwavelvariaties, wat een van hun belangrijkste voordelen vertegenwoordigt. Het systeem past de kalksteenaanvoersnelheid en de L/G-verhouding aan om hogere of lagere SO2-belasting op te vangen zonder van chemie of operationele modus te wisselen. Als het zwavelgehalte in de brandstof stijgt van 1,5% naar 3,0% per gewicht, verdubbelt de SO2-concentratie in het rookgas grofweg. Operators reageren door de circulatiesnelheid van de kalksteenslurry te verhogen of de kalksteenconcentratie in de slurry te verhogen, waarbij de beoogde pH en de SO2-concentratie in de uitlaat behouden blijven. Omgekeerd, wanneer brandstof met een lager zwavelgehalte wordt verbrand, wordt de kalksteentoevoer proportioneel verminderd. Dit aanpassingsvermogen is van cruciaal belang voor faciliteiten die meerdere brandstofbronnen mengen, de variaties in de brandstofkwaliteit van geïmporteerde steenkool beheersen of zich aanpassen aan de seizoensgebonden beschikbaarheid van brandstof. Droge FGD-systemen missen deze flexibiliteit en vereisen doorgaans veranderingen in de chemie van de reagentia of aanpassingen van de brander om de naleving te behouden wanneer het zwavelgehalte van de brandstof aanzienlijk verschuift.
Vraag 7: Wat gebeurt er met het gipsbijproduct en is het werkelijk waardevol?
Gips geproduceerd in kalksteen-gips natte RGD-systemen is chemisch en fysisch identiek aan gewonnen natuurlijk gips. Hoogzuiver gips (95% calciumsulfaatdihydraat) is een premium grondstof voor fabrikanten van gipsplaten (gipsplaten, gipsplaten), die wereldwijd ongeveer 70-80% van de totale vraag naar gips vertegenwoordigen. De marktprijzen schommelen tussen $ 5 en 15 per ton, afhankelijk van de locatie, zuiverheid en logistiek, maar in de meeste regio's compenseert de verkoop van gips 10 tot 30% van de operationele kosten van natte rookgasafvoer. Sommige faciliteiten realiseren een volledige kostendekking via de verkoop van gips, vooral die met naast elkaar gelegen bouwplaatfabrieken of havens die export mogelijk maken. Gips met een lagere zuiverheid (85-95% calciumsulfaat) vindt afzetmogelijkheden in de cementproductie, bodemverbetering, stabilisatie van wegfunderingen en andere toepassingen met een lagere waarde. Een klein percentage van het door FGD geproduceerde gips wordt verland of gestort in toegestane faciliteiten waar de markten ver weg zijn of het transport oneconomisch is. De omzetbaarheid van SO2-afval in een commercieel product – in plaats van een bijproduct van de verbranding dat moet worden afgevoerd – is een uniek ecologisch en economisch voordeel van de kalksteen-gipstechnologie.
Vraag 8: Wat zijn de belangrijkste operationele uitdagingen bij het beheer van natte FGD-systemen?
Ondanks hun robuustheid bieden natte FGD-systemen verschillende terugkerende operationele uitdagingen die bekwaam management vereisen: (1) Schalen en aansluiten: Als de pH boven 5,5 stijgt, slaan calciumsulfaat en calciumsulfiet neer op interne oppervlakken, waardoor de stroming en efficiëntie afnemen. Een strikte pH-controle en regelmatige mechanische reiniging voorkomen dit. (2) Corrosie-aanvallen: Degradatie van rubberen voeringen of afbrokkelen van beton treedt op als de chemische balans wordt verwaarloosd of als er een bypass plaatsvindt. Routinematige inspecties en programma's voor corrosieremmers beperken de risico's. (3) Schuimvorming: Overmatige oxidatielucht of oppervlakteactieve brandstofadditieven bevorderen schuim, waardoor de overdracht en het waterverlies toenemen. Antischuimchemie en een geoptimaliseerd luchtbesprenkelontwerp lossen dit op. (4) Uitdagingen bij het ontwateren van gips: Een hoog vochtgehalte in gipsproducten verhoogt de verwijderings- of transportkosten. Vacuümfilteroptimalisatie, centrifuge-aanpassing en polymeerdosering verbeteren de droogheid van de cake. (5) Onderbroken reagenstoevoer: Verstoringen van de kalksteenaanvoer of door het weer veroorzaakte transportvertragingen kunnen een tijdelijk nalevingsrisico met zich meebrengen. Redundante leveranciersrelaties en opslagbuffering op locatie verzachten dit. Ervaren operators beschouwen deze uitdagingen als beheersbaar via preventief onderhoud, realtime monitoring en proactieve probleemoplossing.
Conclusie: Investeren in duurzame industriële emissiebeheersing
Natte rookgasontzwavelingstechnologie vormt de bewezen, betrouwbare basis voor industriële SO2-emissiebeheersing bij energieopwekking, raffinage, metaalverwerking en chemische productie. Door een SO2-verwijderingsefficiëntie van 95-99% te bereiken, afval om te zetten in verhandelbaar gipsbijproduct en de compatibiliteit met de bestaande ketelinfrastructuur te behouden, vertegenwoordigen kalksteen-gips natte wassers een geoptimaliseerde balans tussen milieuprestaties, operationele economie en technische volwassenheid.
De beslissing om natte FGD-capaciteit te implementeren of te upgraden vereist een holistische evaluatie van de brandstofkwaliteit, wettelijke verplichtingen, de voetafdruk van de faciliteiten, de beschikbaarheid van water en de operationele kostendoelstellingen op de lange termijn. Er bestaat geen enkel ‘universeel’ systeemontwerp; in plaats daarvan zorgen locatiespecifieke engineering, materiaalselectie en aanpassing van de besturingsstrategie voor optimale prestaties voor uw unieke industriële context.
Of u nu een elektriciteitscentrale, een aardolieraffinaderij, een metaalsmelterij of een speciale chemische fabriek exploiteert, het inschakelen van gekwalificeerde leveranciers met bewezen staat van dienst, uitgebreide technische ondersteuning en transparante prestatiegaranties is van essentieel belang. Eis gedetailleerde technische onderzoeken, prestatiegegevens op pilotschaal voor uw specifieke gasstroom, transparante inkoopplannen voor reagentia en trainingsverplichtingen voordat u de aanschafbeslissingen afrondt.
Een maatwerk nodig natte wasser oplossing voor de unieke rookgassamenstelling en emissiedoelstellingen van uw installatie? Schakel een leverancier in die in staat is tot uitgebreide gasstroomanalyse, CFD-modellering, pilottests op locatie en prestatiegaranties op lange termijn. Geef gedetailleerde specificaties van uw brandstoftype, SO2-concentratie, gasstroomsnelheid, temperatuurprofiel en beoogde verwijderingsefficiëntie, en vraag een voorlopig technisch voorstel en een kostenraming aan. De meeste gekwalificeerde leveranciers leveren haalbaarheidsbeoordelingen binnen 2 tot 4 weken, waardoor een snelle evaluatie en weloverwogen inkoopbeslissingen mogelijk zijn.
De beheersing van de industriële luchtverontreiniging is een cruciale uitdaging voor sectoren als de staalproductie, de energieopwekking, de cementindustrie...


 简体中文